
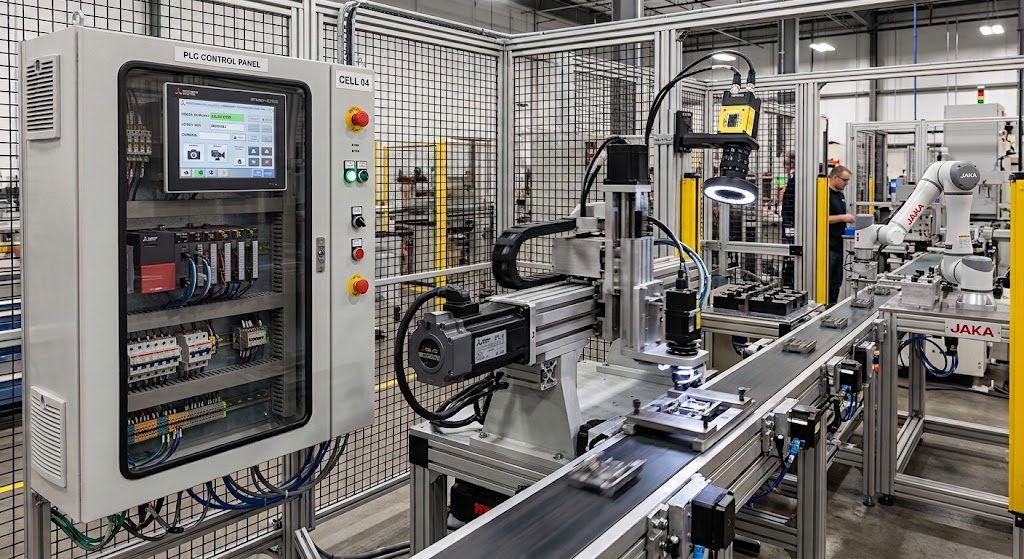
Üretim hattında doğru otomasyon mimarisi; yalnızca tek bir ürünün seçimi değildir. PLC, servo eksenleri, görüntü işleme, HMI, saha ekipmanları ve güvenlik fonksiyonları; hedef çevrim süresi ve kalite beklentisiyle birlikte değerlendirilmelidir.
Bu yazı, yeni makine veya mevcut hat revizyonunda teknik kapsamı netleştirmek için kullanılabilecek temel karar çerçevesini özetler.
Önce üretim ihtiyacını ölçülebilir hale getirin
Otomasyon projesi başlamadan önce aşağıdaki bilgilerin netleşmesi gerekir:
- İş parçası, ürün çeşidi ve toleranslar
- Hedef çevrim süresi, vardiya düzeni ve kapasite hedefi
- Operatör müdahalesi gereken adımlar
- Mevcut makine, pano, sensör ve haberleşme altyapısı
- İzlenmesi veya kayıt altına alınması gereken üretim verileri
- Emniyet fonksiyonları, alan kısıtları ve bakım beklentisi
Bu bilgiler, ihtiyaç duyulan I/O sayısını, haberleşme yapısını, hareket kontrol seviyesini ve görüntü işleme kapsamını doğrudan etkiler. Aynı isimle tanımlanan iki makine uygulaması; çevrim süresi, ürün değişimi veya kalite kontrol ihtiyacı farklı olduğunda bambaşka bir otomasyon mimarisi gerektirebilir.
PLC seçimi: kontrolün sınırlarını tanımlayın
PLC, makinenin sıralı çalışma mantığını, saha sinyallerini, alarm yönetimini ve çoğu zaman veri iletişimini yönetir. Doğru PLC seçimi için yalnızca bugünkü I/O sayısı değil, büyüme ve entegrasyon ihtiyacı da dikkate alınmalıdır.
Değerlendirme başlıkları şunlardır:
- I/O yapısı: Dijital, analog, hızlı sayıcı, sıcaklık veya özel fonksiyon ihtiyacı belirlenir.
- Haberleşme: HMI, servo, inverter, robot, barkod okuyucu, kamera veya üst seviye sistemlerle kurulacak iletişim seçilir.
- Program yapısı: Sıralı kontrol, reçete, alarm, veri kaydı ve uzaktan erişim ihtiyaçları ayrıştırılır.
- Genişleme payı: Yeni istasyon, eksen veya kontrol noktası eklendiğinde mimarinin sürdürülebilir olması hedeflenir.
MELSEC programlanabilir otomasyon kontrolörlerini inceleyin. PLC seçimi, mekanik süreçten bağımsız yapılmamalıdır; özellikle çok eksenli makinelerde hareket kontrolü ile ortak değerlendirilmelidir.
Servo sistemi ne zaman gerekir?
Servo sistemleri; konum, hız, tork veya senkron hareketin kontrollü biçimde gerektiği uygulamalarda öne çıkar. Kesme, besleme, indeksleme, etiketleme, paketleme, baskı, dozajlama ve çok eksenli koordinasyon gibi işlemlerde mekanik tasarım ile servo seçimi birlikte yapılmalıdır.
Servo uygulamasında yalnızca motor gücüne bakmak yeterli değildir. Aşağıdaki noktalar belirleyicidir:
- Hareket profili, hızlanma ve yavaşlama süreleri
- Yük ataleti, sürtünme, dikey eksen veya değişken yük durumu
- Konumlama hassasiyeti ve tekrarlanabilirlik beklentisi
- Eksen sayısı, elektronik kam veya senkronizasyon ihtiyacı
- Redüktör, kayış, vida veya doğrudan tahrik gibi mekanik aktarım yapısı
- Güvenli tork kapama ve makine emniyet mimarisi
Üretici seçimi veya teknik teklif öncesinde gerçek hareket profili çıkarılmalıdır. Yanlış boyutlandırılmış sistem; çevrim süresi kaybı, titreşim, aşırı ısınma veya bakım ihtiyacı olarak geri dönebilir.
MELSERVO AC servo çözümlerini inceleyin. Mitsubishi Electric’in resmî teknik kaynaklarında, servo seçiminin makine özellikleri ve operasyon desenleriyle birlikte yapılmasına yönelik mühendislik araçları da bulunur. MELSERVO mühendislik yazılımı bilgisi
Kamera ve görüntü işleme: kalite kontrolü sürece bağlayın
Endüstriyel kamera sistemi, yalnızca “kamera eklemek” anlamına gelmez. İyi bir uygulama; doğru aydınlatma, uygun lens, ürün konumlandırması, tetikleme zamanı, yazılım kuralı ve hatanın makine tarafından nasıl yönetileceğini birlikte ele alır.
Kamera veya görüntü işleme yatırımı özellikle şu ihtiyaçlarda anlamlıdır:
- Varlık-yokluk, yön, renk veya etiket kontrolü
- Ölçü, konum veya montaj doğrulaması
- Yüzey kusuru ve kalite ayıklama
- Kod, barkod veya veri matrisi okuma
- Robotik alma-bırakma uygulamalarında parça konumu belirleme
Başarılı sonuç için kabul/red kriterleri, yanlış kabul ve yanlış red toleransı, ürün çeşitleri ve ortam ışığı proje başında tanımlanmalıdır. Kamera sisteminden gelen sonuç; PLC programındaki durdurma, ayıklama, işaretleme veya veri kaydı adımlarına doğru bağlanmalıdır.
Kamera ve görüntü işleme sistemleri yaklaşımımızı inceleyin. Uygulamanın uygunluğu; numune ürün, saha koşulları ve çevrim hedefi üzerinden doğrulanmalıdır.
Entegrasyon kararları: veri, operatör ve bakım
Teknik mimariyi sürdürülebilir kılan unsur, ekipmanların birbirine bağlanmasıdır. PLC, HMI, servo, kamera, robot ve inverter için hangi verinin nerede kullanılacağı baştan planlanmalıdır.
Örnek kararlar:
- Operatör HMI ekranında hangi alarmları ve üretim verilerini görmeli?
- Kamera reddi oluştuğunda makine duracak mı, ayıklama yapacak mı?
- Servo alarmı veya tork limiti nasıl kaydedilecek ve nasıl müdahale edilecek?
- Ürün reçetesi değiştiğinde hareket ve kalite kontrol parametreleri birlikte mi değişecek?
- Bakım ekibi için hangi teşhis bilgileri erişilebilir olacak?
Bu sorulara proje başında verilen yanıtlar, devreye alma süresini ve uzun vadeli işletme kolaylığını etkiler.
Uygulama için teknik değerlendirme isteyin
Doğru PLC, servo veya görüntü işleme yapısı; makinenin gerçek hareketi, ürün bilgisi ve üretim hedefiyle belirlenir. Mevcut hattınızın revizyonu veya yeni makine projeniz için teknik ihtiyacınızı paylaşabilirsiniz.